активированный уголь
и полукокс из угля, дерева и с/х отходов
1т полукокса+газ из 2т угля
Купить эту технологию:
@slagunov ← жми (Telegram)
Кому продавать активированный уголь, полукокс, биочар + газ
ниже список отраслей и предприятий которые покупают активированный уголь, полукокс, биочар + газ
Активированный уголь
Водоподготовка 40% рынка Газоочистка 20% рынка Пищепром 15% рынка Химпром 20% рынка Горнорудная 5% рынкаПолукокс
МеталургияЭнергетика
Цементная
Биочар
Агрокомплексболее 50% угля превращается в чистый газ
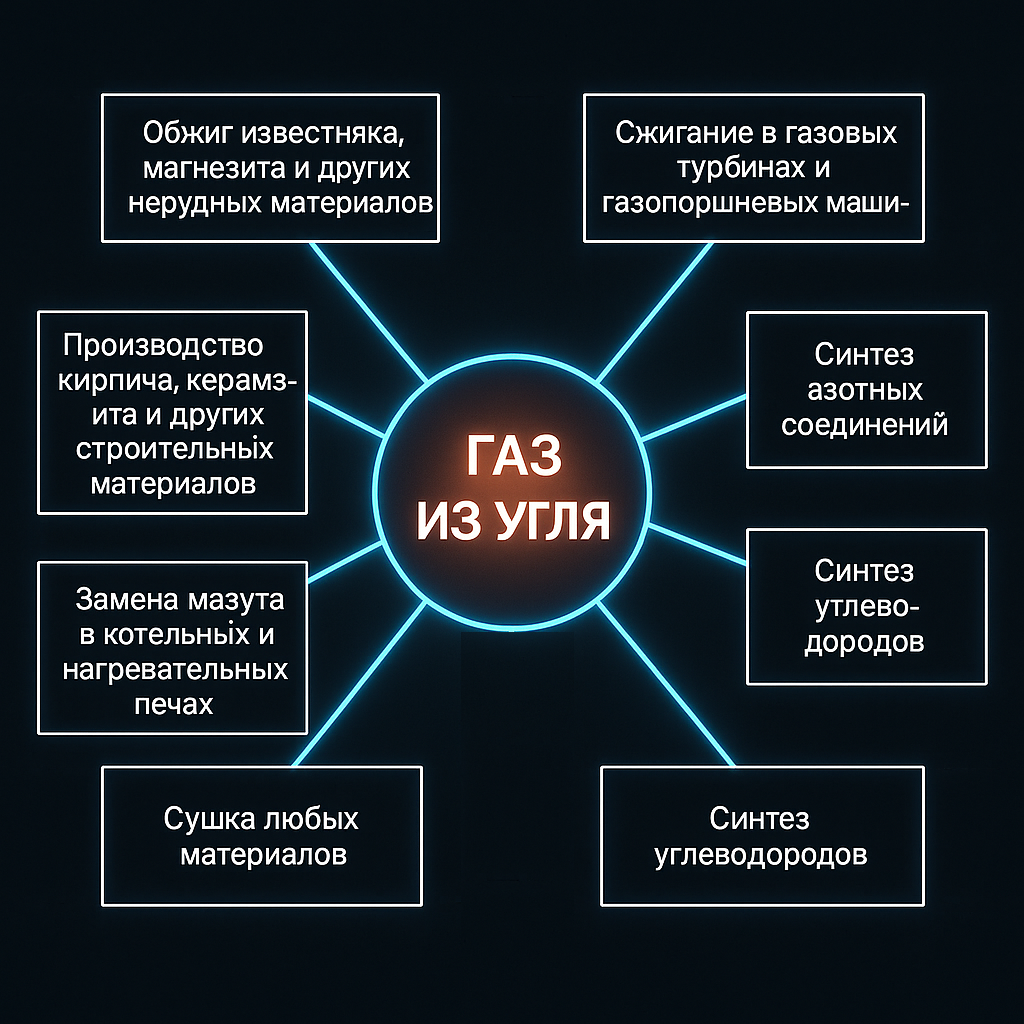
Газ, получаемый из угля, представляет собой высокоэффективное топливо с температурой выхода около
300 °C и теплотворной способностью
1100–1250 ккал/нм³.
При сгорании он обеспечивает
температуру факела 1000–1250 °C, а при
предподогреве воздуха на входе в горелку температура может быть повышена до
1500 °C.
Особенностью генераторного газа является
отсутствие пылевого уноса, поскольку сам газогенератор выполняет функцию фильтра.
Благодаря этому газ
не требует дополнительной пылеочистки и может напрямую использоваться в
газовых турбинах, промышленных печах и котлах.
Инструментальные измерения на действующих газовых котельных показывают, что содержание вредных веществ в дымовых газах
при сжигании генераторного газа
в 20–30 раз ниже, чем при прямом сжигании угля.
В составе выхлопа — только
CO₂ и H₂O, как и при сгорании природного газа.
Себестоимость генераторного газа из местного угля
в 10–20 раз ниже, чем цена эквивалентного количества пропан-бутана или мазута.
Это делает его экономически целесообразным
заменителем дорогих видов жидкого и газообразного топлива.
При этом не имеет значения, на каком топливе ранее работал котёл — на угле, мазуте или природном газе.
После перехода на генераторный газ оборудование продолжает функционировать в штатном режиме,
но с
более низкими выбросами и
меньшими затратами.
Особую перспективу генераторный газ имеет в
нетопливных применениях, прежде всего —
в процессах
прямого восстановления железа (DRI). Здесь он используется как
восстановитель оксидов железа, заменяя дорогостоящий кокс.
Исторически процесс восстановления газом известен более 150 лет, однако современный промышленный этап начался
5 декабря 1957 года, когда компания
Hylsa S.A. (Мексика) запустила первую промышленную установку
Hylsa-IM мощностью
75 тыс. т/год, где восстановительный газ получали паровой конверсией природного газа.
К
1980 году мировое производство железа методом DRI достигло
7 млн т/год,
а к
2008 году — около
70 млн т/год, из которых
58 % приходилось на компанию
Midrex Technologies Inc. (дочернюю
Kobe Steel).
Первый промышленный
газификатор в связке с процессом DRI был внедрён в
1999 году
на предприятии
Saldanha Steel (Южная Африка). Получаемый из бурого угля газ имел состав:
Теплота сгорания такого газа составляет около
1100 ккал/нм³.
Исследования показали, что
оптимальный состав газа для восстановления оксидов железа —
примерно
50 % CO и 35 % H₂. Для достижения такого соотношения применяют
удаление CO₂ мембранными системами и
конверсию метана в CO и H₂.
Эксперименты по восстановлению
ковдорского железорудного концентрата (65 % Fe) газом из бурого угля
показали степень металлизации
90–95 % при температуре
950 °C
и времени
60 мин.
Расчёты свидетельствуют, что себестоимость получаемого чугуна может быть
на 30–40 % ниже, чем при традиционном доменном производстве, благодаря:
В технологии
частичной газификации бурого угля топливо превращается безотходно в
восстановительный газ и полукокс, которые подаются в металлургическую печь.
Выходящие горячие газы сгорают в
котле-утилизаторе, производя
пар или горячую воду —
таким образом, вся энергия процесса используется, а отходы отсутствуют.
По оценкам,
выбросы CO₂ снижаются на 50–60 % по сравнению с коксово-доменным производством.
Вся схема относится к классу
«зелёных» технологий и обеспечивает
нулевую эмиссию углекислого газа в цикле металлургического производства.
Процесс прямого восстановления осуществляется во
вращающейся печи барабанного типа.
Полученный железный порошок охлаждается в
безокислительной атмосфере,
затем проходит
магнитную сепарацию, после чего направляется:
По результатам независимых экспертиз, продукт данной технологии соответствует
«передельному чугуну» высокого качества.
Газификация угля и свойства генераторного газа
Экономические преимущества
Основные направления применения
Потенциал в металлургии: прямое восстановление железа (DRI)
Результаты исследований и эффективность
Экологические преимущества
Технологическая схема и конечный продукт
на очистку воды в мире расходуется ~40% всего производимого активированного угля
Очистка воды — одно из самых распространённых направлений применения активированного угля.
Большинство фильтров для питьевой и технической воды изготавливаются на основе
гранулированного активированного угля (ГАУ). Он эффективно
удаляет органические загрязнения, красители и химические примеси,
снижая концентрацию токсичных соединений до безопасного уровня.
Использование активированного угля является одним из самых эффективных методов
очистки городских и промышленных сточных вод.
В гранулированной форме он применяется для удаления:
Кроме того, активированный уголь используется в системах:
В процессе биологической очистки сточных вод нередко образуются сероводород (
H₂S), аммиак (
NH₃)
и другие летучие соединения — активированный уголь эффективно устраняет эти запахи и соединения.
Развитие технологий водоочистки стимулируется федеральными и международными инициативами.
В частности,
Закон о безопасной питьевой воде и
Закон о чистой воде, реализуемые Агентством по охране окружающей среды (EPA, США),
предусматривают нормативы, программы финансирования и поддержку инновационных решений в области очистки сточных вод.
Это способствует росту спроса на активированный уголь в секторе водоподготовки.
В
Китае функционирует более
10 113 водоочистных сооружений,
которые очищают сточные воды для
95 % муниципалитетов и
30 % сельских районов.
Согласно
14-му пятилетнему плану (март 2021 г.), доля сточных вод, подлежащих повторному использованию,
должна быть увеличена до
25 % к 2025 году.
В связи с ужесточением требований к охране окружающей среды
активно развиваются технологии
очистки сточных вод, газовых выбросов и питьевой воды.
Наиболее перспективным направлением является производство
дешёвых углеродных сорбентов из ископаемых углей,
позволяющих решать экологические задачи в промышленном масштабе.
Однако существующие заводы по производству активированных углей
остаются
энергоёмкими и экологически опасными —
из-за токсичности побочных продуктов и загрязнения сточных вод.
Приведение таких предприятий в соответствие с современными нормами
требует значительных инвестиций и эксплуатационных расходов,
что повышает
стоимость готовой продукции.
Углеродные сорбенты применяются для извлечения широкого спектра
органических и неорганических соединений из жидких и газовых сред.
В водоподготовке и пищевой промышленности используются два основных метода:
Для фильтров применяются:
После насыщения сорбента (через
0,5–3 года) фильтры разгружают,
а уголь
регенерируют в обжиговых печах.
Стоимость регенерации достигает
500 долл./т.
Для углевания применяются
порошкообразные активированные угли с размером частиц:
0–50,
0–100,
0–150 мкм и
0–1 мм.
Такой уголь, как правило,
не регенерируется после использования.
Активированный уголь для очистки воды
Государственные программы и мировой опыт
Современные экологические вызовы
Методы сорбционной очистки жидких продуктов
на газоочистку в мире потребляется ~20% всего произведенного активированного угля
Активированный уголь широко используется в системах газоочистки для улавливания вредных веществ, паров растворителей и органических соединений. Существует
три основных способа газоочистки с его применением.
Этот метод применяется для улавливания вредных паров и газов, включая органические соединения.
Используются
фильтры, заполненные гранулированным активированным углем с размером частиц 2–3 мм.
Один из классических примеров —
противогаз.
После насыщения сорбента (обычно через
0,5–3 суток) фильтр регенерируют путем продувки
острым паром, что восстанавливает адсорбционные свойства угля.
Второй метод применяется для
очистки дымовых газов, особенно на мусороперерабатывающих предприятиях.
Используются
мелкодисперсные активированные угли (размер частиц от 0–50 мкм до 0–1 мм), как в чистом виде, так и
в смеси с известняком, который связывает соединения серы.
Порошкообразный уголь дозируется в поток газа, где осаждается на тканевых фильтрах.
Очистка происходит при фильтрации газа через слой сорбента, осевший на поверхности фильтра.
Периодически фильтр встряхивается (обычно каждые несколько минут), и в систему подается новая порция угля.
Этот способ является
наиболее современным и динамично развивающимся — он начал активно использоваться с 1980-х годов.
Третий способ заключается в
продувке очищаемого газа через движущийся слой сорбента.
Это может быть
псевдоожиженный слой или
вертикально движущийся плотный слой активированного угля различных фракций (от 0,2 до 5 мм).
В начале 1990-х годов потребление активированного угля в России и странах СНГ достигло
90 тыс. тонн в год,
при этом только две трети потребностей были удовлетворены.
Для сравнения, в Европе ежегодное потребление составляет
500–600 тыс. тонн,
а в США —
250–300 тыс. тонн.
Структура потребления также различается:
в развитых странах на
водоподготовку и охрану окружающей среды приходится около
60% всех углеродных сорбентов,
и эта доля продолжает расти.
В то время как в России на аналогичные цели используется менее
15% от общего объема.
Применение активированного угля для газоочистки
1. Фильтры с гранулированным активированным углем
2. Использование мелкодисперсного активированного угля при очистке дымовых газов
3. Продувка газа через движущийся слой сорбента
Объемы потребления и структура использования
На пищевую промышленность расходуется ~15% всего произведенного активированного угля планеты
Активированный уголь широко используется в пищевой промышленности как эффективный сорбент для
очистки, разделения и извлечения различных веществ из жидких и газообразных сред.
Благодаря своей высокой адсорбционной способности и гидрофобным свойствам он обеспечиваетвысокую степень очистки и сохранение качества конечного продукта.
В производственных процессах активированный уголь применяется для удаления красителей, примесей и побочных органических соединений из жидких продуктов.
Он используется при:
Активированный уголь активно используется в процессах
фильтрации и осветления жидкостей, особенно при производстве напитков.
Он позволяет удалять нежелательные вкусы, запахи и окрашивающие вещества, сохраняя при этом состав продукта.
Таким образом, использование активированного угля в пищевой промышленности обеспечивает
высокое качество и чистоту продукции,
снижая содержание вредных или нежелательных примесей в конечных пищевых продуктах.
Применение активированного угля в пищевой промышленности
Очистка сиропов и растворов
Производство напитков и жидкостей
На химическую промышленность в мире расходуется ~20% всего произведенного активированного угля планеты
Активированный уголь (или активный уголь, углеродные сорбенты) занимает важное место в химической промышленности.
Его применение охватывает широкий спектр процессов — от очистки и разделения веществ до использования в качестве компонента в химическом синтезе и углехимии.
Производство активированного угля тесно связано с
углехимическими процессами и технологией
газификации угля.
Активированный уголь используется в качестве
высокоэффективного сорбента для очистки и разделения веществ в различных отраслях промышленности:
Благодаря своим
гидрофобным свойствам и высокой удельной поверхности, активированный уголь превосходит другие сорбционные материалы (например, силикагели, цеолиты и иониты),
обеспечивая глубокую очистку от органических соединений и примесей.
Активированный уголь может быть не только средством очистки, но и
активным компонентом химических и технологических процессов:
Уголь является
ценным сырьем для химической промышленности, а активированный уголь — важным продуктом углехимии.
Применение активированного угля в химической промышленности
1. Очистка и разделение веществ (сорбция)
2. Использование в качестве сырья и компонента в химических процессах
3. Роль активированного угля в углехимических разработках
На горно-рудную промышленность расходуется ~10% всего активированного угля планеты
Активированный уголь и полукокс играют важную роль в горно-рудной промышленности,
особенно в процессах извлечения, очистки и переработки полезных ископаемых.
Эти материалы используются как эффективные сорбенты, восстановители и технологические добавки,
повышающие эффективность добычи и переработки руд.
Активированный уголь и другие углеродные сорбенты применяются для
извлечения ценных компонентов из руд, очистки промышленных растворов,
а также для снижения загрязнения окружающей среды при добыче и переработке полезных ископаемых.
Полукокс — это продукт термической переработки угля,
обладающий высокой реакционной способностью и энергетической плотностью.
В горно-рудной отрасли он используется как топливо и технологический материал,
способствующий повышению эффективности процессов добычи и подготовки руд к переработке.
Таким образом, применение активированного угля и полукокса в горно-рудной промышленности
способствует повышению эффективности извлечения металлов, снижению себестоимости производства,
а также улучшению экологических показателей предприятий.
Эти материалы занимают ключевое место в развитии устойчивых технологий добычи и переработки полезных ископаемых.
Применение активированного угля и полукокса в горно-рудной промышленности
I. Применение активированного угля и углеродных сорбентов
1. Извлечение металлов из руд
2. Очистка промышленных и сточных вод
4. Экологические решения
II. Применение полукокса в горно-рудной промышленности
1. Энергетическое и технологическое топливо
2. Замена традиционного угля в горных процессах
3. Сырье для получения сорбентов
В Казахстане, например, в год только металлургии требуется 3,5 млн тонн кокса в год
В металлургии
полукокс используется как
углеродистый восстановитель,
заменяющий дорогостоящий и дефицитный классический металлургический кокс.
Традиционно сталь плавят, применяя кокс, произведённый из особых коксующихся марок угля СС и Т,
запасы которых при нынешнем уровне добычи оцениваются примерно в
59 лет.
За последние 20 лет стоимость этих марок угля увеличилась в 5 раз.
Доменные печи, использующие технологию
PCI
(вдувание пылеугольного топлива), также активно применяют полукокс.
Кроме того, его закупают для выплавки
ферросплавов — ферросилиция и ферромарганца,
где требуется материал с
высокой реакционной способностью.
Полукокс, произведённый на наших установках, демонстрирует
активность более чем в 20 раз выше, чем кокс, полученный классическим способом в коксовых батареях.
Несмотря на многовековые усовершенствования конструкции доменной печи,
принцип её работы
устарел с точки зрения современной химии гетерогенных процессов.
Для эффективного восстановления железной руды до металла требуется обеспечить контакт
измельчённой руды с высокореакционным углеродом, то есть материалами с максимально развитой поверхностью.
На практике же используется противоположный подход: руда окусковывается,
а восстановитель (кокс) берётся в кусковом, низкореакционном виде.
Это снижает эффективность реакции и требует введения кислородного дутья для поддержания процесса.
В результате даже при оптимизированной конструкции домны себестоимость производства чугуна достигла
своего технологического предела. Однако текущие рыночные условия требуют
прорывного снижения затрат, поэтому классическая доменная технология должна
уступить место новой —
технологии прямого восстановления железа (DRI – Direct Reduction Iron).
Этот метод позволяет уменьшить
эмиссию CO₂ почти на 30% благодаря использованию газового топлива,
содержащего больше водорода по сравнению с углём.
Обжиг глинозёма (
Al₂O₃) является важной частью технологической цепочки
переработки бокситов в алюминиевую руду и получения глинозёма — полуфабриката
для производства алюминия. Это направление относится к
глинозёмной промышленности
в составе цветной металлургии.
В процессе агломерации мелких руд в качестве топлива традиционно используется
коксовая мелочь (0–10 мм),
являющаяся отсевом от валового кокса коксохимических производств. Однако её выход невелик — всего
5–7%,
что создаёт постоянный дефицит этого топлива на аглофабриках.
Для восполнения нехватки коксовой мелочи используют более крупные классы кокса, которые необходимо дополнительно дробить до
фракции 0–3 мм. Это повышает себестоимость агломерационного процесса и делает использование дорогостоящих фракций экономически нецелесообразным.
Благодаря этому использование полукокса позволяет
сократить добавление флюсующих веществ (извести, плавикового шпата)
и снизить себестоимость производства.
Потенциальная потребность в буроугольном коксе при замещении 40–50%
коксовой мелочи оценивается на уровне
1,1–1,4 млн тонн в год.
Наиболее привлекательными свойствами
полукокса для металлургии являются его
высокая реакционная способность и относительная дешевизна. Однако многие металлургические процессы
требуют
крупного размера кусков кокса (начиная с фракции «орех» и выше), а также повышенной прочности.
Для удовлетворения этим требованиям мелкозернистый кокс подвергают
гранулированию или брикетированию.
Все известные и апробированные способы брикетирования мелкозернистого кокса подразделяются на
методы «горячего» и
«холодного» брикетирования.
Метод заключается в прессовании брикетов из смеси, состоящей примерно на 75% из горячего кокса
(t ≈ 750 °С) и 25% из спекающегося угля при температуре 400–500 °С.
Полученные брикеты подвергают дополнительной термообработке при 750–850 °С.
Преимущество метода —
отказ от применения связующих веществ (каменноугольные пеки, битумы).
Недостаток —
сложное аппаратурное оформление, из-за чего технология не получила широкого промышленного применения в России.
Этот метод широко используется во многих странах для получения брикетов из углей, коксов, пылей и шламов.
Процесс основан на применении жидких, вязких или расплавленных связующих при давлении 25–100 МПа и
температуре 25–150 °С.
Полученные брикеты могут применяться:
Формованный кокс используется как
заменитель классического кокса в процессах, где нет жёстких требований по прочности:
Использование дешёвого буроугольного кокса всегда привлекало внимание металлургов.
Однако производство
доменного кокса высокой прочности остаётся сложной задачей.
Наиболее отработанная схема — использование
брикетов на основе буроугольного кокса
как компонента шихты для классического коксования. Это также решает проблему транспортировки
лёгкого полукокса до коксохимических предприятий.
В результате совершенствования технологий производства чугуна был
снижен расход доменного кокса
за счёт вдува пылевидного топлива в горн. Для регулирования теплового режима предлагалось повысить реакционную
способность кокса, в частности — за счёт добавок, обогащённых соединениями кальция.
В 1970-х годах российские специалисты предложили использовать
буроугольный кокс
как эффективный регулятор реакционной способности доменного кокса и катализатор спекания шихты.
Разработкой технологий формования кокса занимались ВУХИН, УХИН, ИГИ, Гипрококс и другие институты.
В большинстве схем в качестве сырья использовались
смеси углей разной спекаемости с добавкой
буроугольного кокса до 50–60%.
Среди преимуществ буроугольного кокса —
низкая цена и высокая реакционная способность.
При достаточном объёме производства годовая потребность полукокса для получения
высокореакционных углеродистых восстановителей может составлять
3–6 млн тонн.
К использованию буроугольного кокса могут проявить интерес металлургические предприятия
как ближнего, так и дальнего зарубежья.
Использование полукокса и активированного угля в металлургии
Основные направления использования среднетемпературного кокса
Проблемы доменной технологии и переход к прямому восстановлению железа (DRI)
Обжиг глинозёма и использование буроугольного кокса
Агломерация руд
Основные результаты:
Производство формованного кокса для металлургии
Методы брикетирования кокса
«Горячее» брикетирование
«Холодное» брикетирование
Применение формованного кокса
Исследования и развитие технологий
Роль буроугольного кокса
Оценка и перспективы
В современных условиях становится очевидным необходимость перейти от борьбы с последствиями
сжигания угля к изменению самой технологии — в направлении радикального снижения выбросов
загрязняющих веществ и снижения себестоимости энергии.
Одним из решений считается
предварительная газификация угля, позволяющая очистить газ
перед сжиганием и использовать парогазовый цикл с более высоким КПД. Однако газификация —
лишь первая стадия двухступенчатого сжигания. Она требует работы под давлением и использования
кислорода вместо воздуха, что приводит к усложнению оборудования, росту затрат и снижению надёжности.
При этом сохраняется проблема золошлаковых отходов.
Удаление
CO₂ из продуктов газификации или из дымовых газов требует больших инвестиций и
заметно снижает КПД электростанции. В результате себестоимость угольного газа остаётся высокой,
и экономический эффект выглядит слабоубедительно для инвесторов.
Традиционная угольная энергетика в большинстве стран до сих пор использует схемы, разработанные
в середине XX века, когда вопросы экологии не учитывались. Все последующие «улучшения» сводились
к фильтрации дымовых выбросов и утилизации отходов, но не решали основную проблему — саму
технологию сжигания.
В итоге тарифы на электроэнергию и тепло растут главным образом из-за удорожания топлива и
инвестиций в старые технологии. Срок окупаемости новых угольных объектов достигает
12–15 лет.
Поэтому сегодня особенно актуален вопрос модернизации или замены существующих котельных и ТЭЦ,
с целью повышения их
эффективности и экологической безопасности.
При выборе пути развития угольной энергетики выделяются два основных сегмента:
Полукокс и энергетика
Проблемы традиционной угольной энергетики
Новые подходы: централизованное и автономное теплоснабжение
Для обоих направлений требуется новая концепция котельных — не копирование старых образцов,
а переход на современные решения с
высокоэффективным использованием угля и минимальными выбросами.
Рационализация топливного цикла
Наибольшие затраты в угольной энергетике сегодня приходятся на системы приёмки, хранения и золоудаления. Перспективным направлением является производство стандартизованного угольного топлива на местах добычи, что снижает затраты ТЭС и повышает конкурентоспособность угольной генерации.
Производство бездымного бытового топлива
Одним из экологичных решений является производство бездымного топлива для бытового отопления. В Англии и Германии такие виды топлива производятся десятилетиями — до 2 млн тонн в год, при цене 1,4–3,5 евро/кг. Основой служат антрацит, каменные угли, коксовая мелочь и полукокс.
Брикеты из полукокса обеспечивают длительное горение до 6 часов при умеренной тепловой отдаче. В их состав входят кокс, жидкое стекло и глина — для повышения прочности и увеличения времени горения.
Перспективы рынка
Сегодня растёт интерес к коксу как основе для дешёвого и экологически чистого топлива. Например, в Турции рынок угольных брикетов превышает 5 млн тонн в год, при розничной цене до 400 долларов за тонну. Основной упор делается на местный бурый уголь, а экологические стандарты пока только формируются.
При переходе на бездымное топливо у производителей просто не останется альтернативы — полукокс станет базовым материалом для отопительных брикетов нового поколения.
С 2014 года
объем производства и продаж биочара вырос более чем в
6,5 раза.
Среднегодовой рост рынка составляет около
13%. Несмотря на быстрый рост, рынок остается относительно молодым
— первые серьёзные исследования по биочару появились лишь в
2006 году. Изначально интерес к биочару был связан с его способностью
снижать концентрацию CO₂
в атмосфере за счёт долговременного связывания углерода в почве — на сотни и даже тысячи лет. В
дальнейшем было выявлено множество дополнительных преимуществ:
обогащение бедных почв, очистка от солей,
пестицидов, радионуклидов и тяжёлых металлов (Cd, Pb, Cr, Cu) и др. Биочар является
«лекарством для почвы»: восстанавливает плодородие, снижает кислотность, очищает деградированные земли. Он увеличивает водоудерживающую способность, снижает потребность в удобрениях и повышает продуктивность сельского хозяйства. На планете миллионы гектаров бедных и загрязнённых земель, которые можно рекультивировать с помощью биочара — это огромный потенциал для роста рынка.
Биочар — это универсальный и устойчивый инструмент для снижения углеродного следа, восстановления почв и развития экологически чистых технологий. Он объединяет в себе преимущества энергетического, агрономического и промышленного ресурса, обеспечивая реальную прибыль за счёт углеродных кредитов и повышения эффективности производства.
Биочар: современный рынок, применение и инвестиционный потенциал
Основные направления применения биочара
1. Переработка органических отходов
2. Животноводство (кормовая добавка)
3. Промышленность и строительство
Инвестиционные стимулы и выгоды
1. Отрицательная эмиссия CO₂ и климатическая компенсация
2. Доход от углеродных кредитов
3. Повышение урожайности и рекультивация
Промышленные и технологические применения
1. Катализаторы и химическая промышленность
2. Энергетика и электроника
3. Металлургия и производство материалов
4. Адсорбенты и очистка
Агрономические и биологические функции
1. Защита и профилактика растений
2. Улучшение физической структуры почвы
3. Управление питательными веществами
4. Влияние на микробиом
Энергетическое использование
Рекультивация и экологические барьеры
Вывод
В цементной и глиноземной промышленности
полукокс рассматривается как эффективная альтернатива традиционному «форсуночному» топливу — высушенной и размолотой угольной шихте, применяемой в вращающихся печах. При этом теплотехнические характеристики нового топлива должны быть сопоставимы с существующими, чтобы обеспечить стабильность факела и необходимую температуру обжига клинкера. Эти параметры считаются оптимальными для получения факела с нужной геометрией и теплонапряженностью при работе с традиционными однотрубными форсунками. Однако
сжигание кокса во вращающихся печах не имеет технических препятствий и при этом даёт значительные преимущества. Исследования, проведённые институтом ЭНИН ещё в 1977 году, показали, что частицы кокса воспламеняются на 15–20% позже, чем частицы исходного угля, но
выгорают в 1,5 раза быстрее. Это объясняется высокой реакционной способностью кокса. Благодаря этому: Для адаптации кокса под требования цементных технологов был разработан
способ приготовления смесевого топлива,
включающего кокс и уголь. Оптимальное соотношение — около
60% кокса и 40% угля. Такое топливо: В производстве цемента
основную долю затрат занимают энергоносители. Для завода производительностью 1 млн т цемента в год требуется примерно
250 тыс. т смесевого топлива (около 700 т в сутки). При этом главные проблемы — транспортировка и хранение мелкодисперсного топлива, требующие новых решений в логистике и складировании. Для заводов, работающих на мазуте или газе, переход на смесевое топливо даёт следующие преимущества: Переход на кокс особенно актуален для отечественных цементных где растёт дефицит качественных углей и увеличивается стоимость природного газа.
Кокс
способен заменить до 60% энергетической доли в факеле печи, снижая зависимость предприятий от импортного топлива и повышая энергоэффективность.
Кокс и смесевое топливо на его основе — перспективное решение для цементных
заводов, стремящихся к снижению себестоимости, энергоэффективности и экологической безопасности. Использование кокс не
требует радикальной реконструкции оборудования и обеспечивает быстрый экономический эффект при переходе с мазута или газа на твёрдое топливо.
Полукокс в цементной промышленности
Требования к качеству топлива
Преимущества использования кокса
Смесевое топливо на основе кокса
Экономические аспекты
Перспективы
Производство 24/7: активированного угля: полукокса, биочара в один проход!
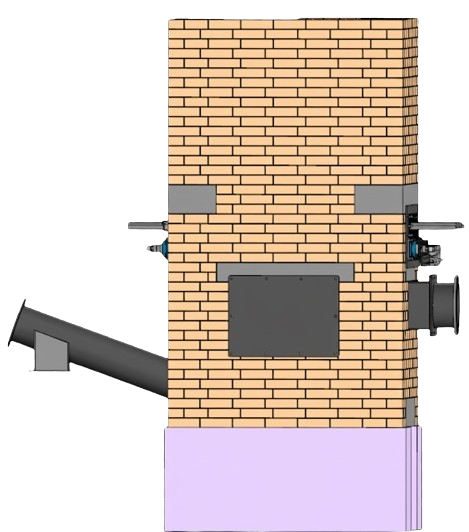
Экологическое превосходство: НОЛЬ жидких отходов, НОЛЬ золы
Технология принципиально не производит жидких отходов. В процессе полностью исключено образование канцерогенных смол, фенольных вод и других токсичных соединений. Это означает отсутствие сточных вод, что кардинально снижает нагрузку на окружающую среду.
Ноль зольных отходов: мы обеспечиваем 100% использование минеральной части угля. Вся зола полностью остается связанной в конечном твердом продукте. Это полностью устраняет проблему золошлаковых отходов и избавляет от необходимости в золоотвалах.
Качественное превосходство: Полукокс произведенный по нашей технологии имеет в 20 и более раз высокую реакционную способность в процессах восстановления металлов и на порядок более низкую себестоимость по сравнению с классическим коксом произведенного в коксовых печах. По нашей технологии полукокс можно делать не только из особых марок угля, а даже из бурого угля (подойдут марки 1Б,2Б, 3Б, Д, Г, ГД). Высокая реакционная способность нашего полукокса, обусловленная его большой удельной поверхностью и микропористой структурой, обеспечивает более интенсивное взаимодействие с оксидами железа по сравнению с традиционным доменным коксом. Это позволяет снизить температуру процесса восстановления и сократить время пребывания сырья в реакторе, что, в свою очередь, снижает энергозатраты и повышает производительность. В таблице ниже сравнение нашего полукокса с традиционным доменным полученным с помощью коксовых батарей.
| Параметр | Полукокс (из бурого угля марка Б2) |
Доменный кокс |
|---|---|---|
| Содержание фиксированного углерода, % (на сухую беззольную массу) | 85-90 | 88-92 |
| Зольность, % | 8-12 | 10-14 |
| Реакционная способность по CO₂, см³/г.с. | 8-10 | 2-4 |
| Удельная поверхность, м²/г | 150-200 | 20-30 |
| Содержание серы, % | <0.2 | 0.5-1.0 |
| Температура воспламенения, °С | 450-500 | 700-800 |
Ниже описан полукокс который получали из Шебаркульского угля марки Д следующего состава (получился выход кокса - 52,2% от массы исходного угля): Сравнение полукокса из Шебаркульского угля марки Д с классическим коксом Из Шебаркульского угля марки Д (состав: Wr = 12,2 %, Cdaf = 77,9 %, Ad = 2,4 %, Vdaf = 44 %, Hdaf = 5,3 %, Sdaf = 0,44 %, Qri = 25,7 МДж/кг) получен полукокс с выходом 52,2 % от массы исходного угля. Структурная прочность материала составила 79 %, что превышает пороговое значение в 70 %, принятое в качестве ориентира для углеродистых восстановителей в металлургии. Особенно ценным свойством полукокса является его высокая реакционная способность: реакционность по CO₂ составляет 8–10 см³/г·с (тут цифра для полукокса из бурого угля), что в 2–4 раза выше, чем у классического металлургического кокса (2–4 см³/г·с). Такая реакционность позволяет обеспечить полное и быстрое участие углерода в восстановительных реакциях, что особенно важно в зонах интенсивного газообмена — например, при вдувании в фурменные зоны доменной печи. Преимущества при использовании в качестве компонента пылеугольного топлива (ПУТ): Позволяет снизить расход основного кокса на 20–40 % и полностью заменить природный газ при вдувании в горн доменной печи. Смесь угля и полукокса в соотношении ~1:1 демонстрирует максимальную скорость окисления, что способствует стабильности теплового режима и повышению производительности. Частицы полукокса выгорают в 1,5 раза быстрее, чем частицы исходного угля, благодаря развитой пористой структуре и высокой реакционности. При совместном помоле с каменным углём снижается абразивность смеси, что уменьшает износ оборудования топливоподачи. Высокое содержание летучих и остаточная влага способствуют эффекту «адсорбционной сушки» в помольных установках, что упрощает топливоподготовку и снижает энергозатраты. Более полное сгорание углерода в зоне горения улучшает экологические показатели за счёт сокращения выбросов от газового теплоносителя. Технология гибка по сырью: аналогичный полукокс может быть получен из бурых углей, лигнита или торфа и успешно использован в составе ПУТ. Требуемая реакционная способность для ПУТ — не менее 5 см³/г·с. Полукокс с показателем 8–10 см³/г·с полностью соответствует этому требованию и обеспечивает надёжную газификацию в фурменных зонах.
| Параметр | Полукокс (из Шебаркульского угля марки Д) | Доменный кокс |
|---|---|---|
| Зольность, % | 5,2 | 10-14 |
| Удельная поверхность м2/г | 150-200 | 20-30 |
| Структурная прочность, % | 79 | 70 достаточно |
| Кажущаяся плотность, г/см³ | 0,695 | 1,3 |
| Выход кокса от массы исходного угля, % | 52,2 | 70 |
| Удельная теплота сгорания газа, ккал/м3 | 1000 | 3800 |
Примеры с фото, видео, описанием уже построенных и работавших заводов по этой технологии можно посмотреть в телеграмм группе. В отдельной ветке ведется общение по этой технологии и собрана база знаний. Полукокс - гигантский рынок сбыта в Казахстане и не только:
Активированный уголь для Казахстана (исследование рынка):
Биочар для Казахстана и не только для него:
Аппарат может выдавать 3 разных продукта (+газ):
активированный уголь
с ~5.5т угля марки Д выходит 1т активированного угля + 11,63 МВт газа нагретого ~до 300С.
Марки акт. угля: ДАК, БАУ-А
Зольность (Adry): 4,96 – 5,75 %
Выход летучих (Vdaf): 4,28 – 5,16 %
Сера (Sdry): 0,31 – 0,33 %
Фосфор (P): 0,006 – 0,008%
Углерод (Cdaf): 93,36 – 94,47 %
Водород (Hdaf): 0,72 – 0,91 %
Азот (Ndaf): 1,22 – 1,28 %
Кислород (Odaf): 3,53 – 4,51 %
Высшая теплота сгорания (Q): 7600–8000 ккал/кг
Удельное электросопротивление: 17,3–45,8 ом·см
Реакционная способность по CO2(R): 2,61–2,84 см3/г·с
Пористость: 62,7 – 63,4 %
Прочность (остаток в барабане): 70,6 – 71,8 %
Термостойкость (при 900 °С): 79,2 – 80,1 %
полукокс
с ~2т угля марки Д выходит 1т полукокса + 3,7 МВт газа нагретого ~до 300С
Зольность (Adry): 4,96 – 5,75 %
Выход летучих (Vdaf): 7,28 – 9,16 %
Сера (Sdry): 0,31 – 0,33 %
Фосфор (P): 0,006 – 0,008 %
Углерод (Cdaf): 93,36 – 94,47 %
Водород (Hdaf): 0,72 – 0,91 %
Азот (Ndaf): 1,22 – 1,28 %
Кислород (Odaf): 3,53 – 4,51 %
Высшая теплота сгорания (Q): 7600–8000 ккал/кг
Удельное электросопротивление: 17,3–45,8 ом·см
Реакционная способность по CO2(R): 2,61–2,84 см3/г·с
Пористость: 20,7 – 25,4 %
Прочность (остаток в барабане): 70,6 – 71,8 %
Термостойкость (при 900 °С): 79,2 – 80,1 %
биочар
~ с 5.5т угля выходит 1т биочара + 11,63 МВт газа нагретого ~до 300С
После получения активированного угля последний не сложно обрабатывается специально выведенными и сертифицированными на государственном уровне бактериями под определеную
(заданную) почву. Затем вносится в почву. Уже на следующий год почвы в которых были яды очищаются естественным образом. Низкоплодородные почвы могут увеличить урожайность
чуть ли не в 3 раза. Естественным образом почва облагораживается на тысячелетия что не требует ежегодного внесения удобрений в почву что иногда сказывается на ней негативно.
Тема биочара очень обширна. В сети можно найти множество публикаций, посвященных его пользе.
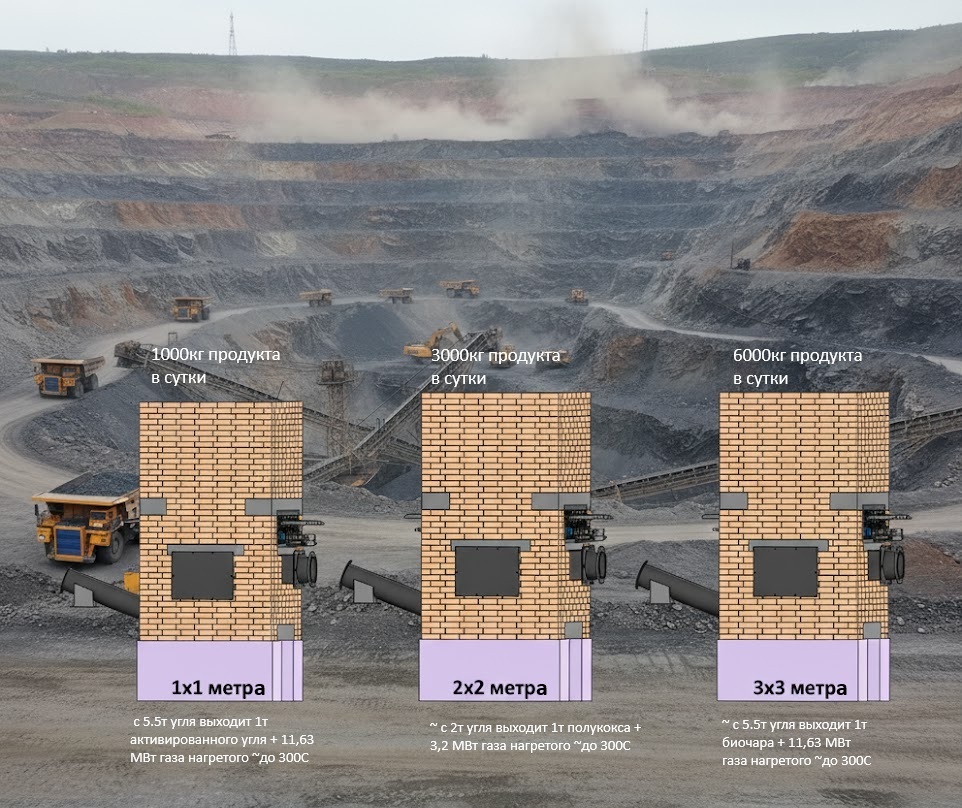
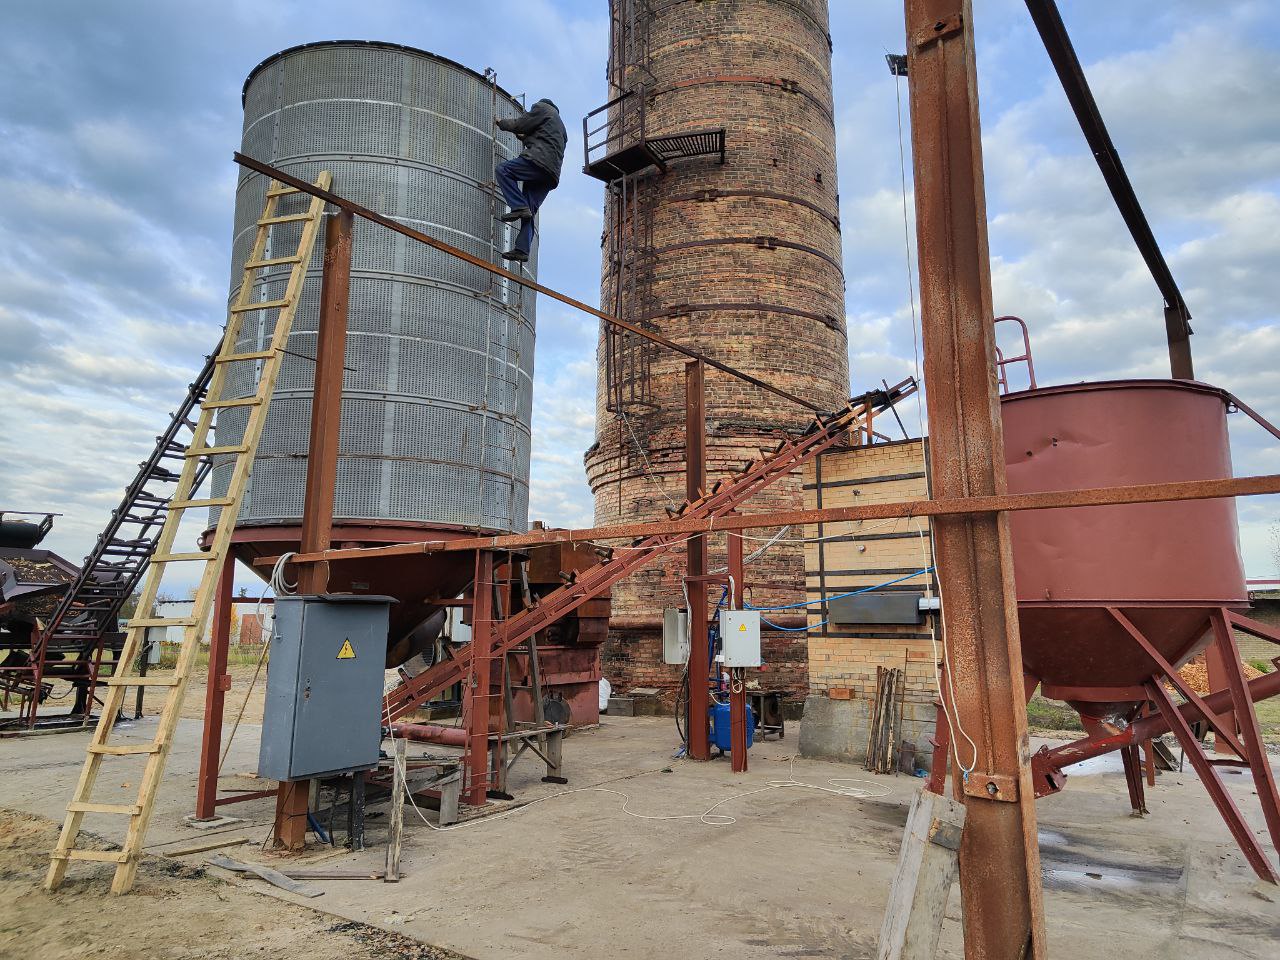
Беларусь: работающая колонная 1х1 метра на 1000кг активированного угля в сутки + 11,63 МВт газа нагретого ~до 300С
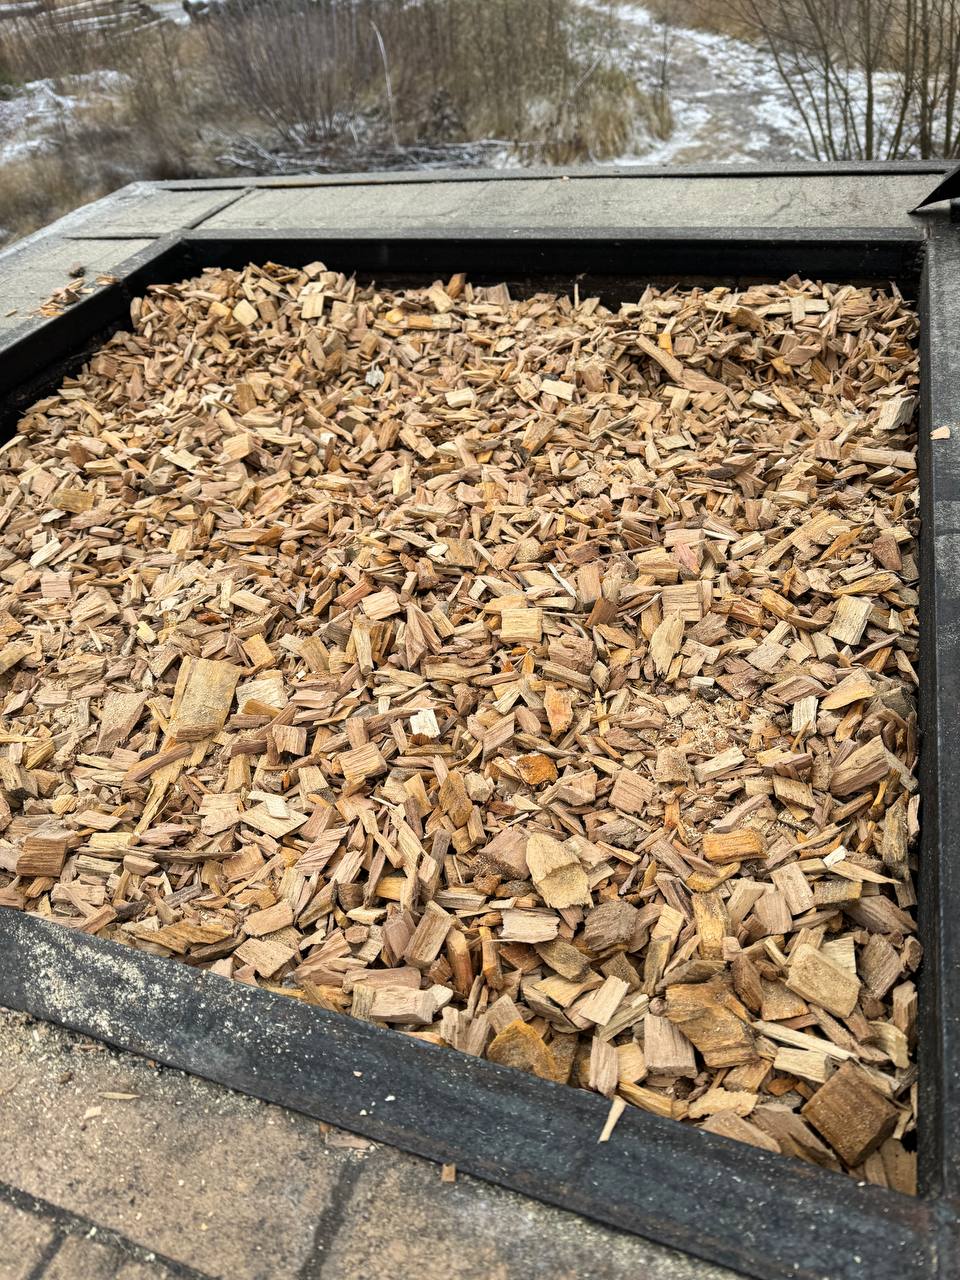
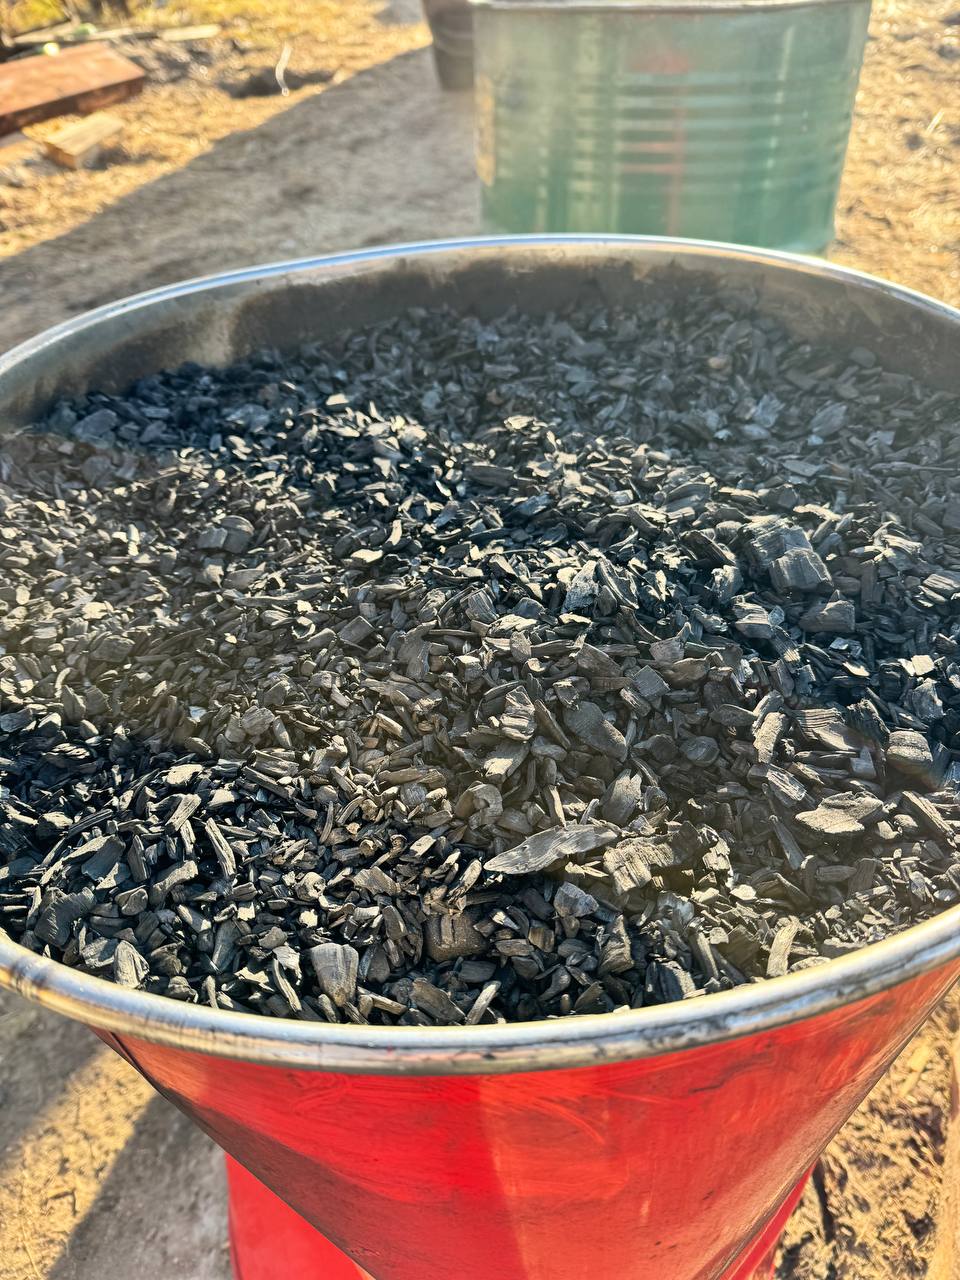
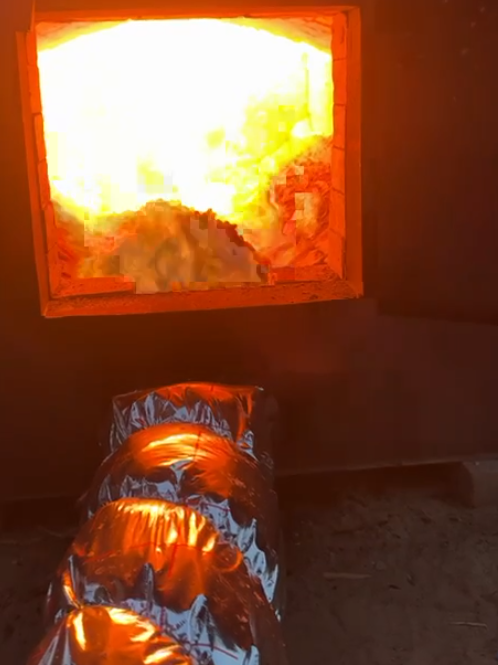
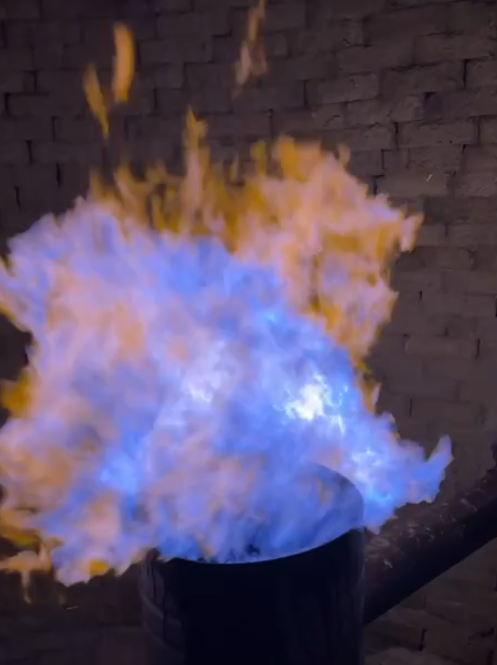
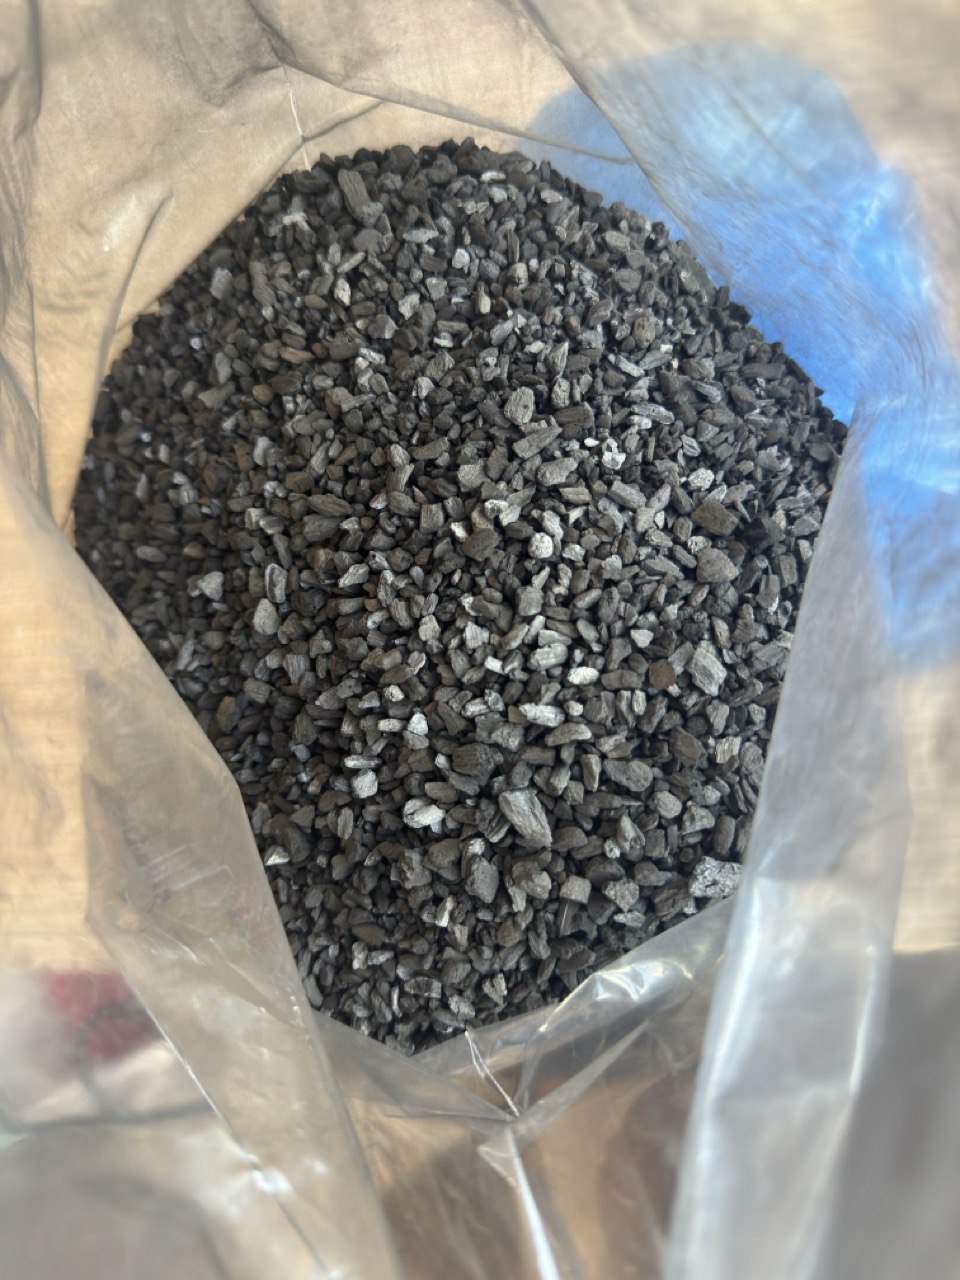
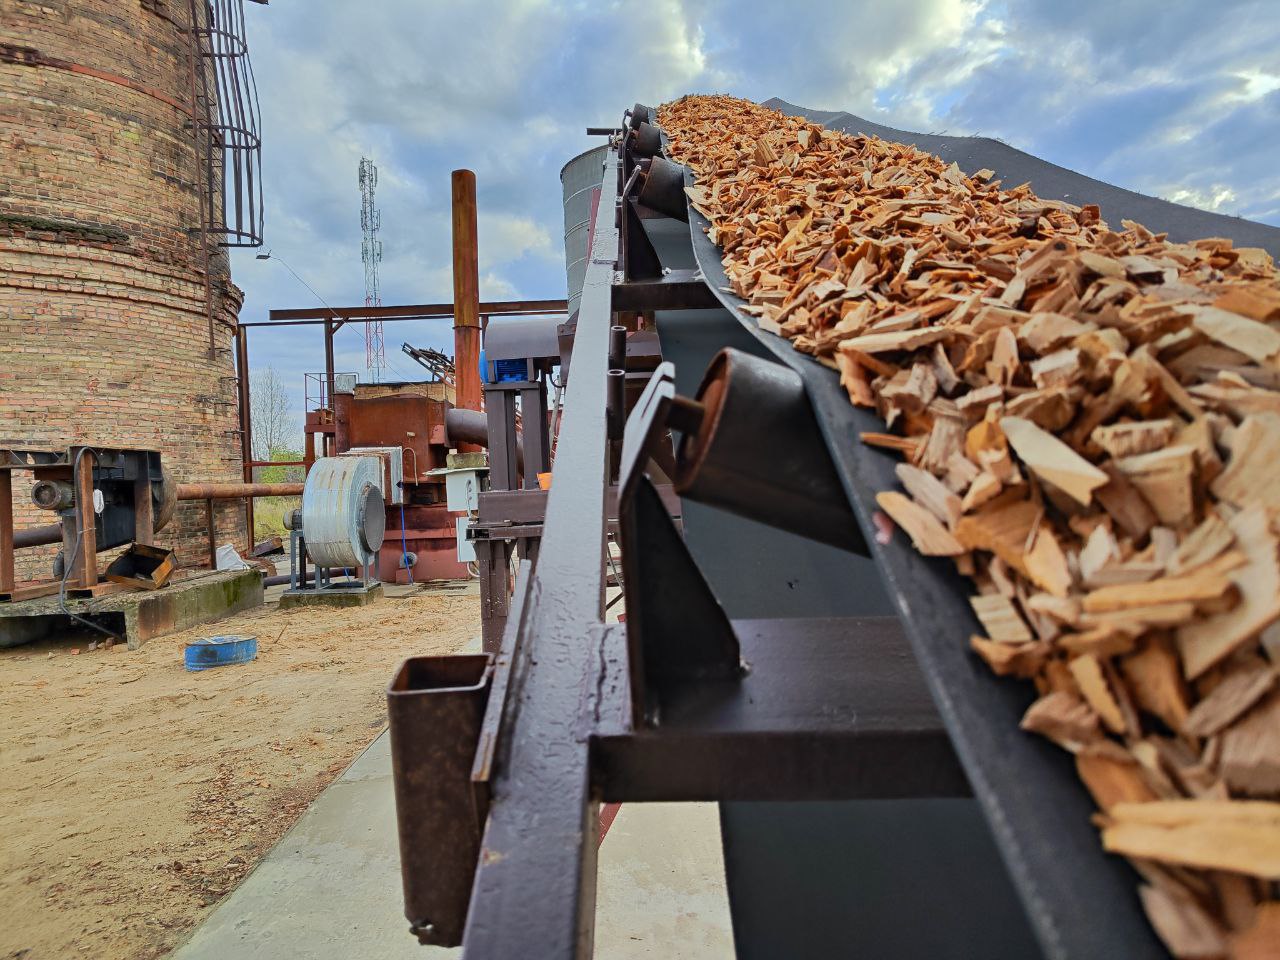
Ниже вы можете прочесть какой активированный уголь получился из щепы на этом аппарате 1 на 1 метр размером. Замеры происходили в сертифицированной лаборатории в Беларуси.
Сравнение свойств исследуемого образца с нормами для марок углей согласно ГОСТ 6217-74 «Уголь активный древесный дробленый. Технические условия» приведено в таблице.
| Наименование показателя | По факту | Норма по ГОСТ 6217 для марки угля | |||
|---|---|---|---|---|---|
| БАУ-А | БАУ-Ац | ДАК | БАУ-МФ | ||
| Адсорбционная активность по йоду, % | 62 | не менее 60 | не менее 30 | не менее 70 | |
| Суммарный объем пор по воде, см3/г | 3,4 | не менее 1,6 | не менее 1,7 | не менее 1,4 | не нормируется |
| Насыпная плотность, г/см3 | 165 | не более 240 | не нормируется | ||
| Фракционный состав: | |||||
| · более 3,6 мм | 2,3 | не более 2,5 | – | ||
| · от 3,6 до 1,0 мм | 95,9 | не менее 95,5 | – | ||
| · менее 1,0 мм | 1,8 | не более 2,0 | – | ||
| Массовая доля золы, % | 4,2 | не более 6 | не более 7 | не более 6 | не более 10 |
| Массовая доля влаги, % | 3,2 | не более 10 | |||
На основании проведенных исследований можно сделать следующие выводы:
- Исследованный образец угля соответствует требованиям, предъявляемым к активным углям марок БАУ-А, БАУ–Ац и ДАК согласно ГОСТ 6217, по всем исследованным в настоящей работе показателям качества.
- Исследованный образец угля не соответствует требованиям, предъявляемым к активным углям марки БАУ-МФ согласно ГОСТ 6217, по показателю: «Адсорбционная активность по йоду».
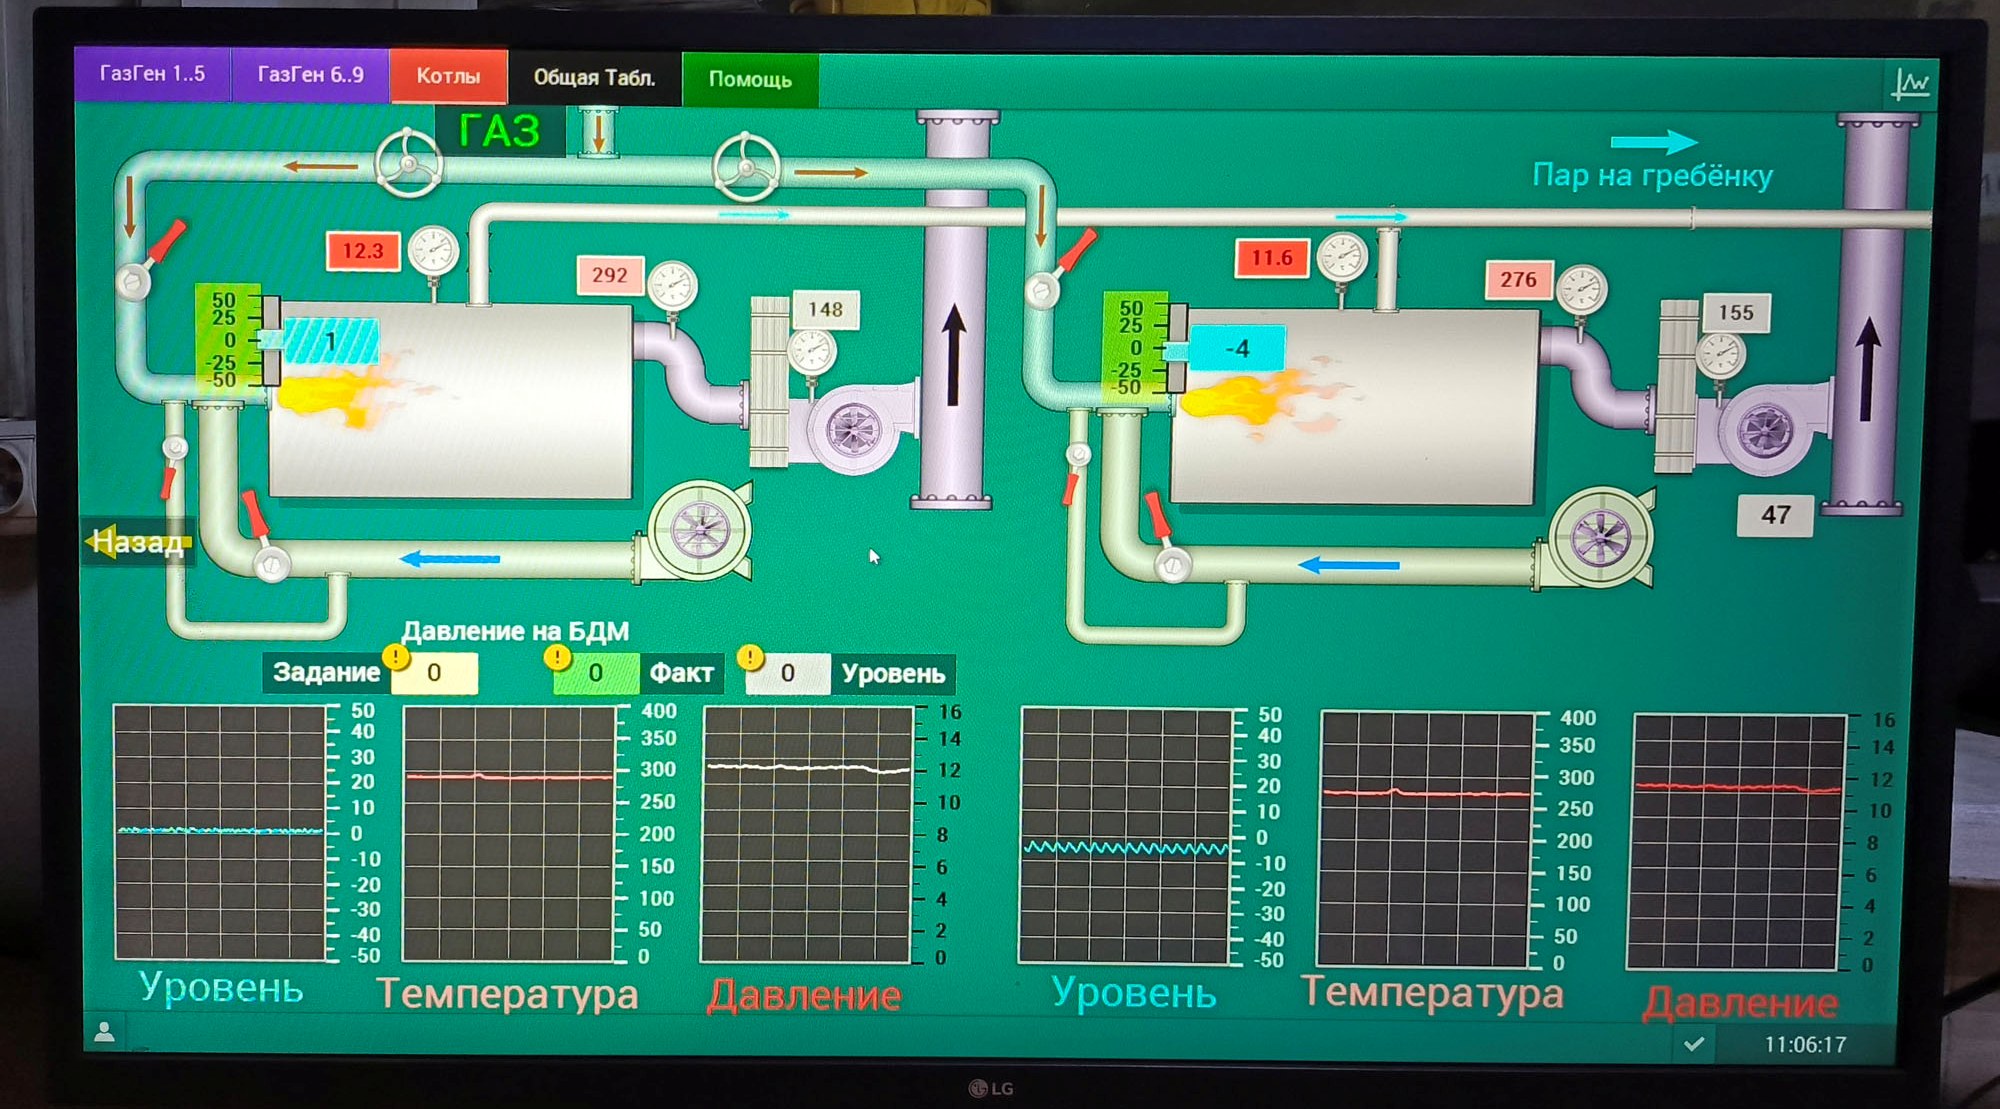
9 аппаратов по 2м в диаметре - работа на полукокс и собрент. Газ греет 11МВт котельную
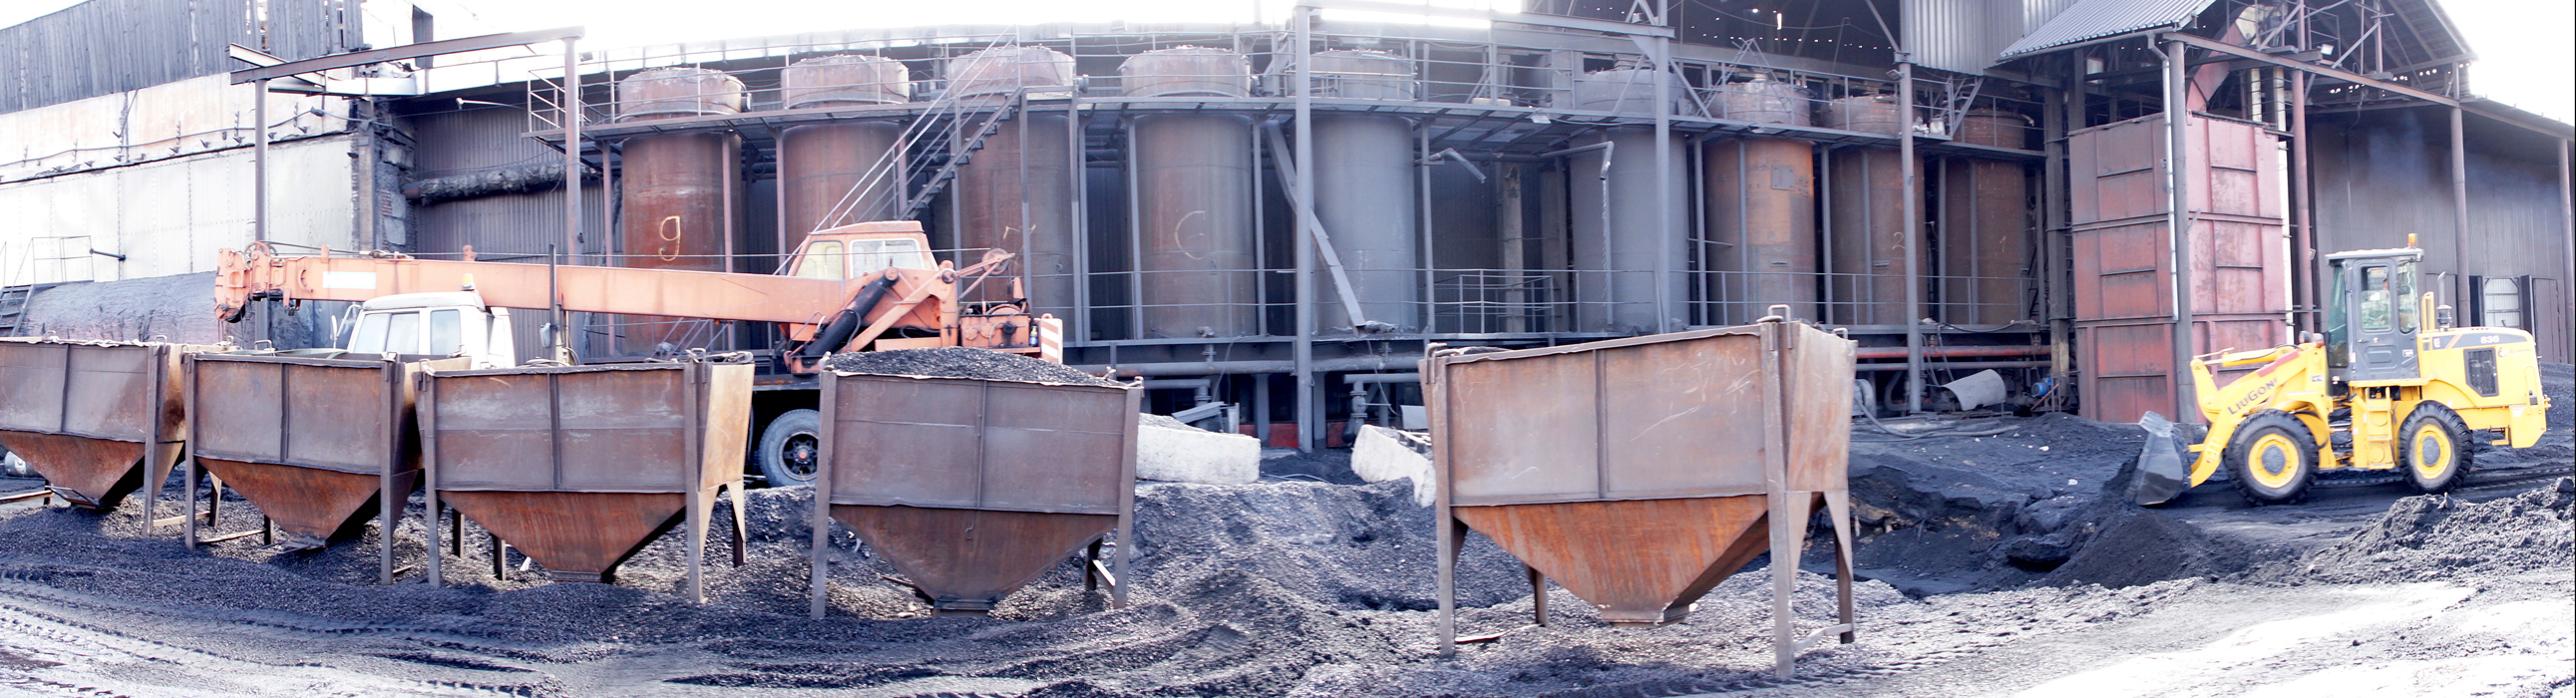
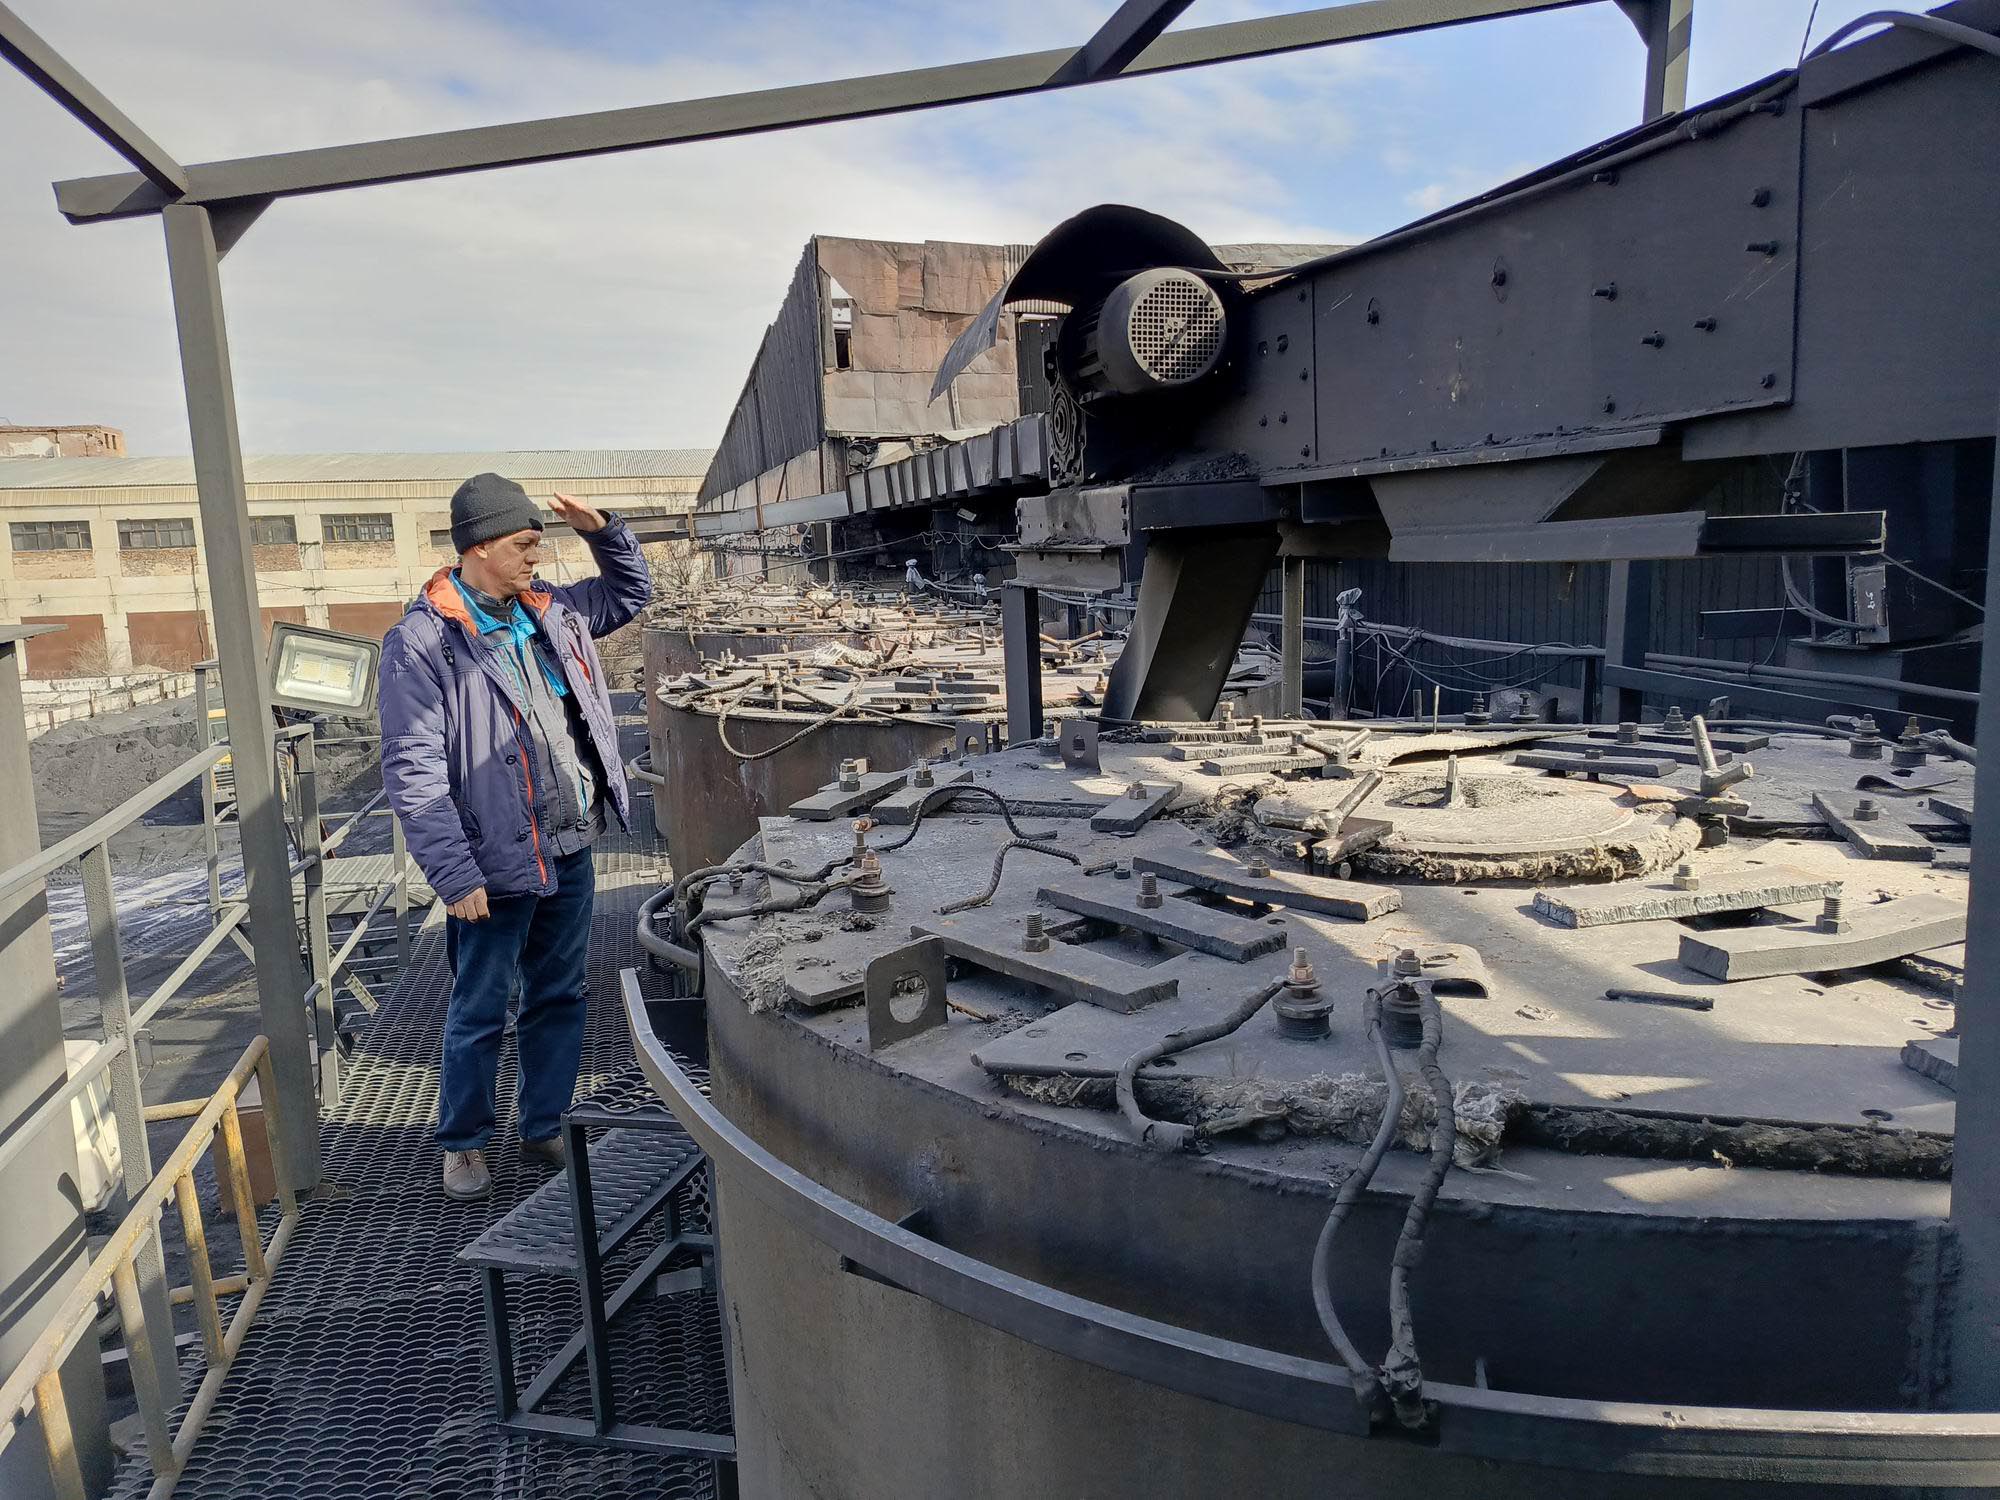
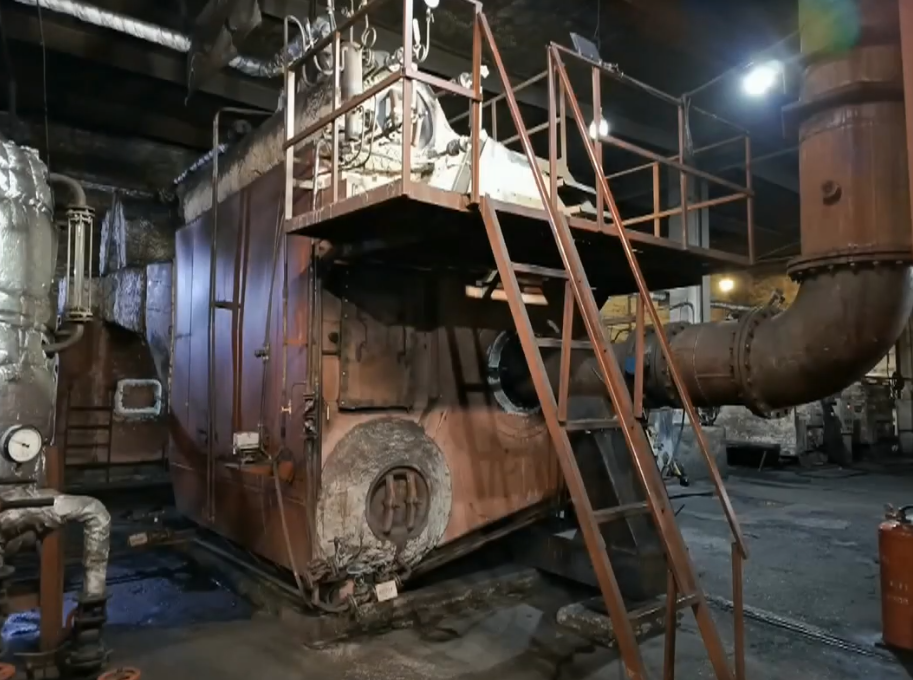
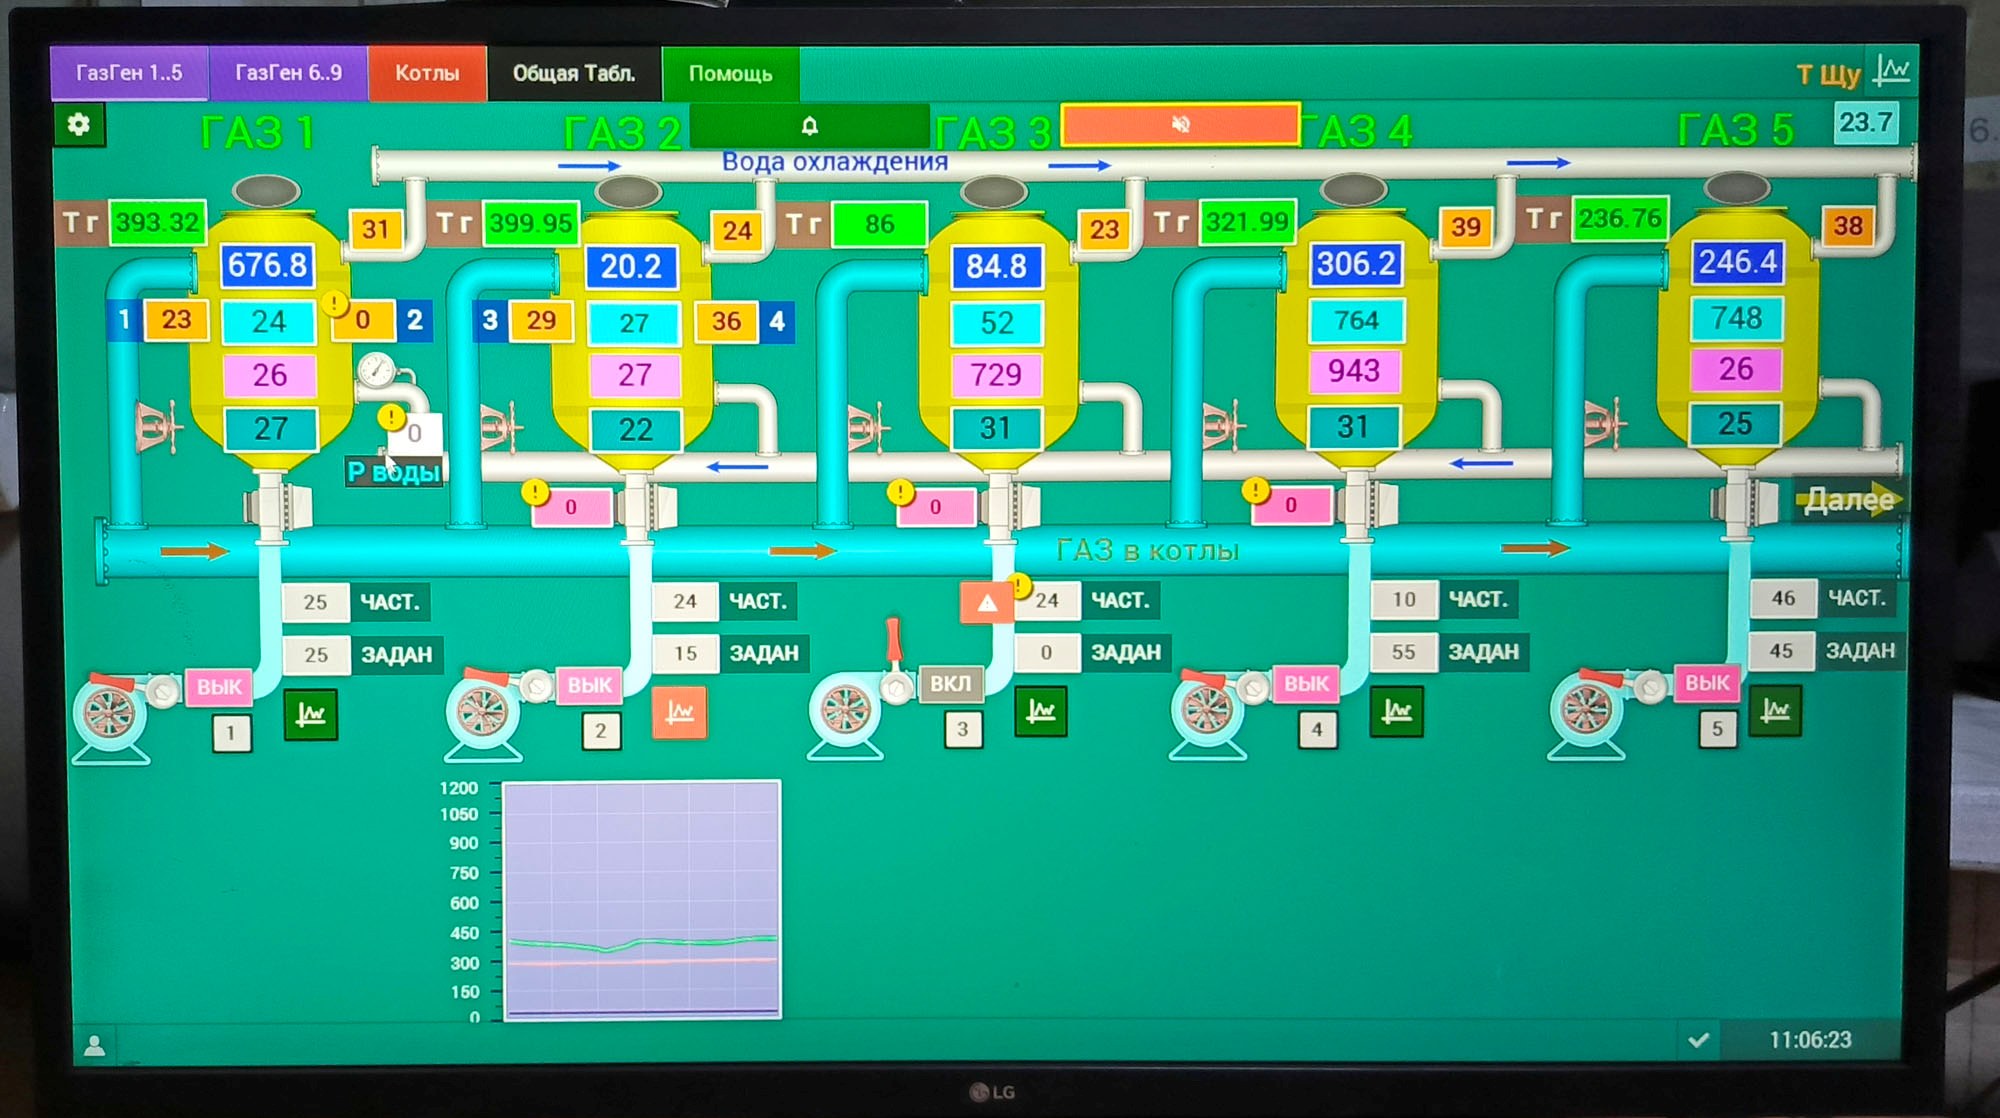
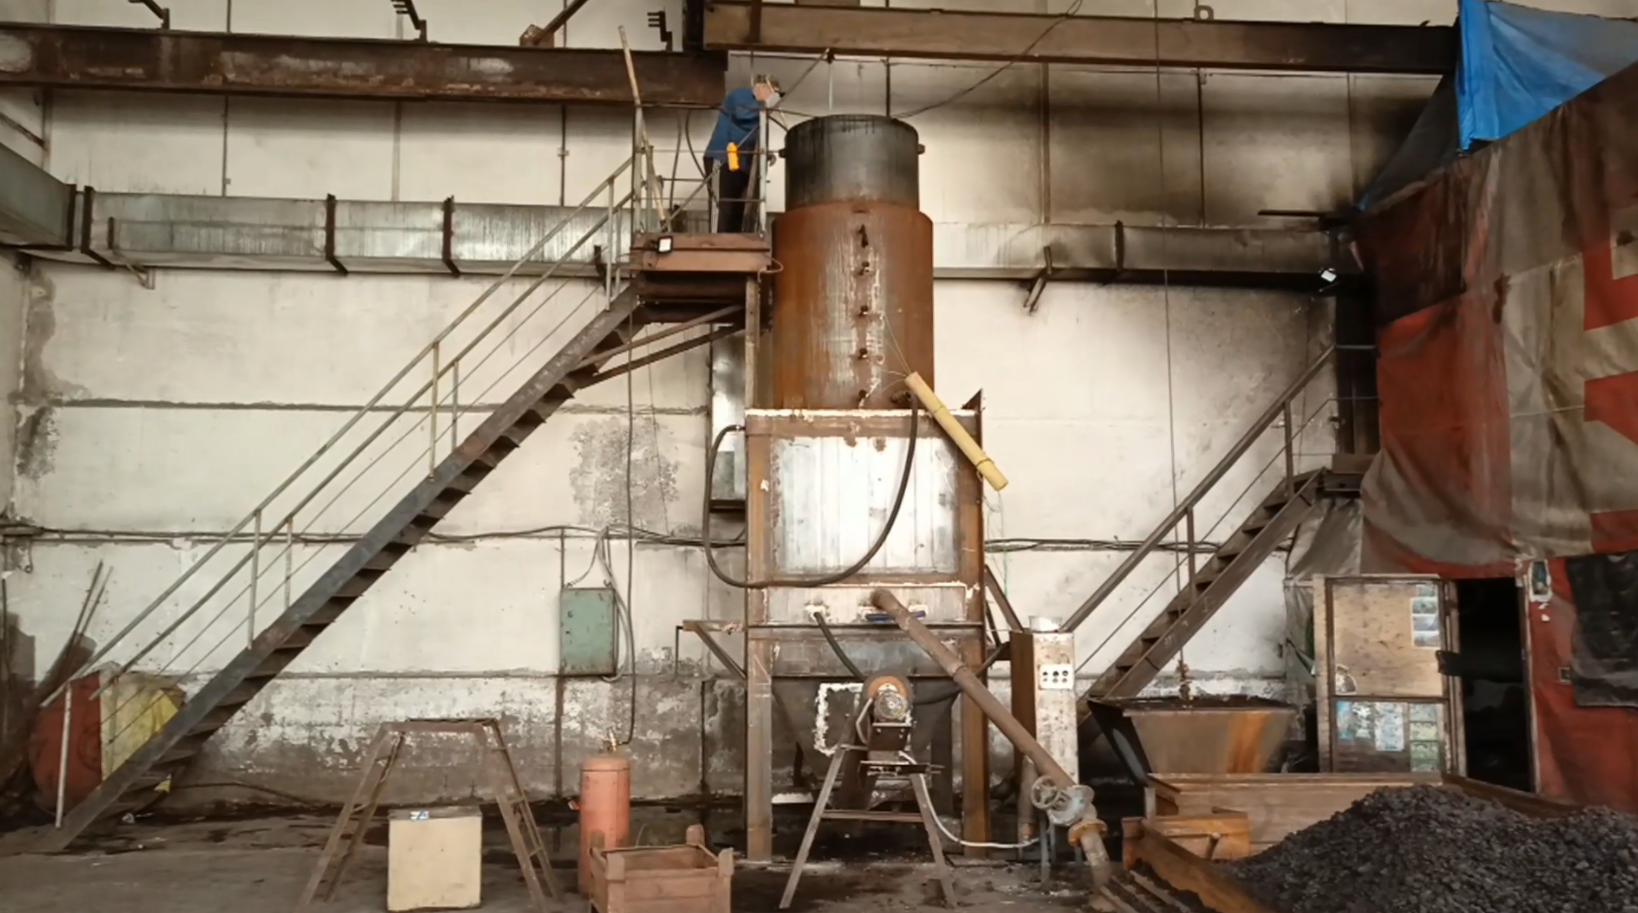
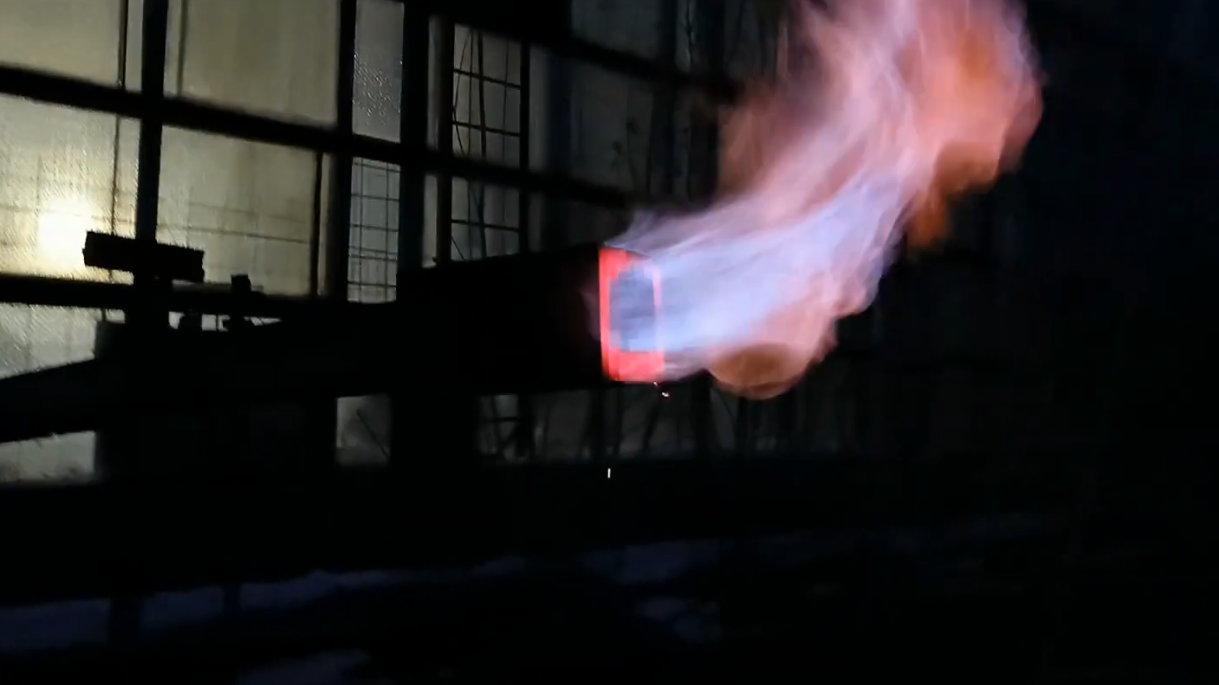
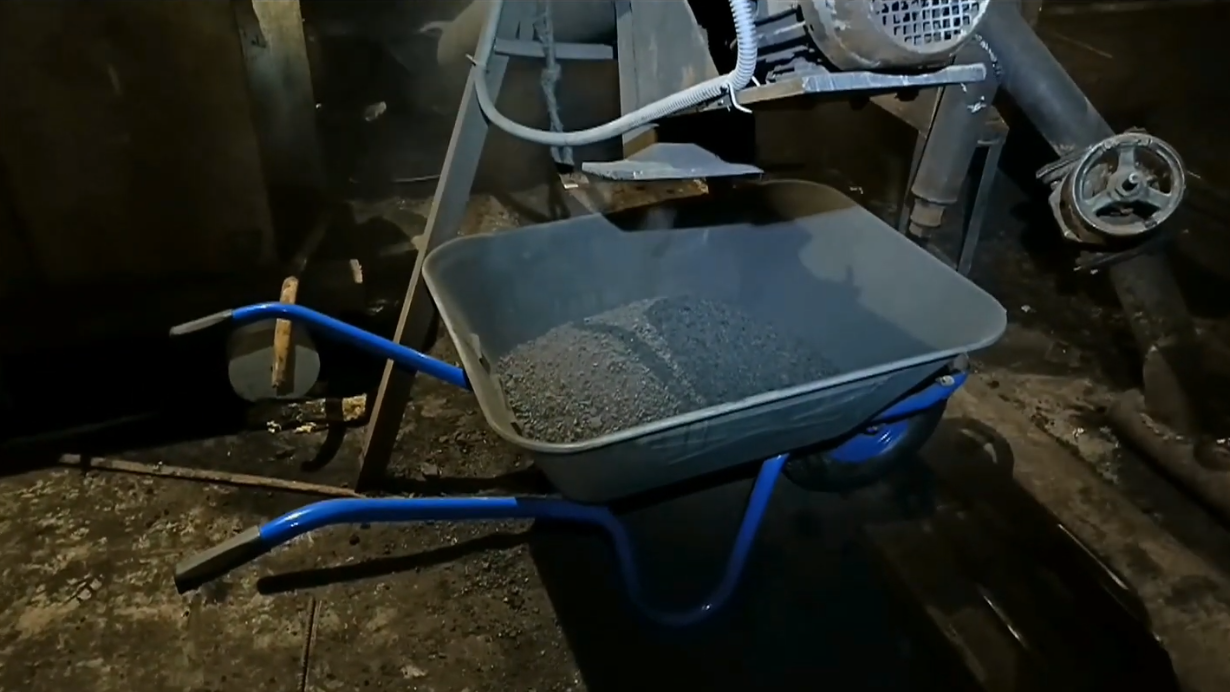
1м в диаметре на 1000кг полукокса в сутки + 3,7 МВт газа нагретого ~до 300С - работа на буром угле
 Написать мне в Telegram
Телеграм канал платный
Телеграм канал открытый
Мой сайт
Мой Youtube
Меня зовут Сергей Лагунов. Уже более 10 лет я занимаюсь разработкой, строительством и внедрением газификаторов — установок, которые превращают отходы, уголь, торф, щепу и биомассу в энергию, газ, полукокс, активированный уголь и биочар.
За это время я создал и запустил сотни работающих установок — от небольших бытовых систем до промышленных комплексов. Мои технологии успешно применяются в разных странах и адаптируются под любые виды топлива — от веток и мусора до полиэтилена.
Главное отличие моих решений — простота, надёжность и высокая эффективность. Газификаторы не дымят, не коптят и не требуют дорогих материалов. Их эффективность подтверждена десятками реальных проектов, отзывов учеников и видео-кейсов.
За годы работы я снял серию документальных фильмов и более 1500 обучающих и популяризирующих видеороликов о газификации — на своих YouTube-каналах и в других соцсетях. В этих материалах я показываю принципы работы установок, реальные результаты учеников и экономические выгоды технологий.
Я также прочитал более 600 книг и тысячи научных статей по газификации, пиролизу и углеродным материалам. Этот опыт позволил объединить мировые инженерные подходы с собственными разработками и создать практически совершенную технологию газификации нового поколения.
Сегодня я предлагаю не просто оборудование, а готовую технологию, проверенную практикой и реальными результатами. Я сопровождаю клиентов лично — от первого звонка до запуска установки и выхода на прибыль.
Если вы хотите производить энергию, топливо или активированный уголь из доступных материалов — я помогу вам сделать это надёжно, просто и выгодно.